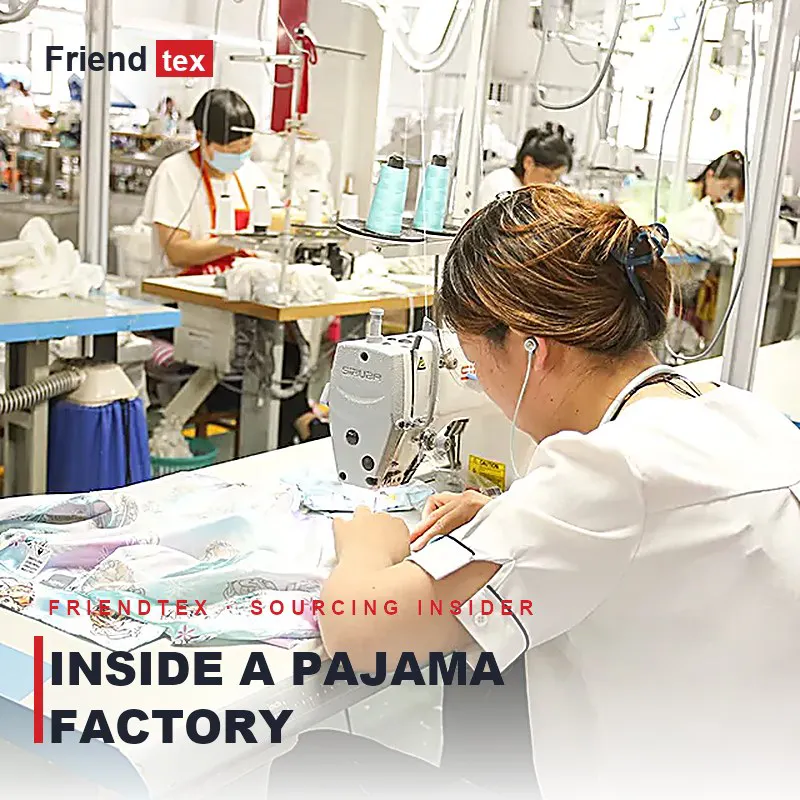
La plupart des acheteurs ne mettent jamais les pieds dans une usine de pyjamas. Ils voient un devis, un échantillon, un numéro de suivi. Tout ce qui se passe entre ces trois éléments – la table de travail, l’atelier de tricotage, l’aiguille, la table lumineuse, le carton – reste invisible, et c’est de cette invisibilité que naissent les surprises : une coupe qui ne correspond pas, une couleur qui change, un délai de livraison qui s’allonge.
Voici le déroulement que je propose à un acheteur lors de sa visite à Qingdao : huit étapes, correspondant au parcours réel de vos marchandises. L’objectif n’est pas de vous apprendre à gérer une chaîne de production, mais de vous montrer ce qu’il faut observer. En effet, la visite d’une usine de pyjamas est le moyen le plus rapide de distinguer un atelier réellement organisé d’un atelier simplement animé.
Si vous souhaitez une explication détaillée du processus (du dossier technique à la livraison, étape par étape), je l'ai rédigée séparément dans notre guide sur le processus de fabrication des pyjamas . Vous trouverez ci-dessous une description concrète : l'aspect du sol lorsque vous vous tenez dessus, la signification des numéros sur les panneaux et les questions pertinentes à poser sur place.
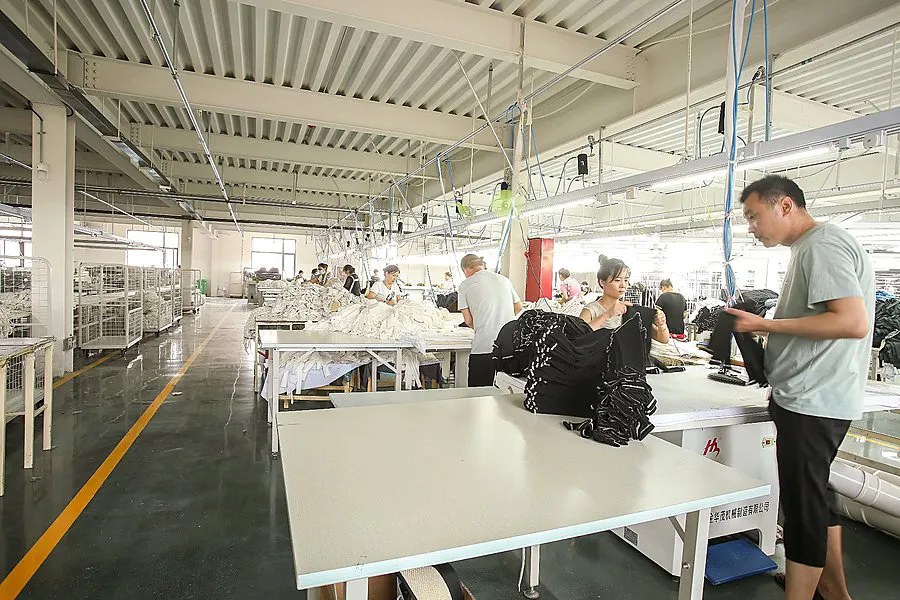
Étape 1 : Aménagement – Ce qui doit déjà exister avant votre arrivée
C'est à ce stade que l'on a l'impression que rien ne se passe, et pourtant, c'est là que la plupart des risques se sont créés. Lorsqu'un acheteur visite les locaux, le dossier technique est généralement le premier document qu'on lui présente, et il vaut la peine de s'y attarder pendant dix minutes, car c'est le seul document dans le bâtiment qui peut prévenir un problème avant qu'il n'entraîne des dépenses.
Ce que le colis devrait contenir au moment de votre visite : le style et la silhouette avec un croquis à plat, les mesures par taille avec les tolérances (nous travaillons à ±1 cm sur la plupart des mesures corporelles, plus serré sur les points critiques comme la poitrine et l’entrejambe), le nom du tissu et le poids de chaque composant — « jersey simple coton-polyester 60/40, 160 g/m² » pour le haut, « popeline coton-polyester 55/45, 115 g/m² » pour le short — ainsi que les détails de construction, la décoration et les instructions d’emballage.
Que demander sur le terrain : ouvrez le dossier technique approuvé à côté du bon de production. Demandez ensuite une modification apportée après la signature du bon de commande et qui l’a prise en charge. Une usine dont le registre des modifications est clair ne vous surprendra pas avec une réclamation en cours de production.
Pour une description complète du contenu d'un colis, du déroulement des phases d'échantillonnage et de l'impact du calendrier sur ces phases, veuillez consulter notre guide du processus de fabrication des pyjamas et le calendrier d'approvisionnement des vêtements de nuit . En résumé, un colis imprécis est le seul élément de retard imputable à l'acheteur.
Étape 2 : Tissu — Tricotage, teinture et le délai de livraison le plus long du bâtiment
Le tissu est le principal facteur influençant le coût et les délais de fabrication des vêtements de nuit, et c'est l'étape que les acheteurs comprennent le moins.
Tricotage. Pour les vêtements de nuit en jersey, côtes et interlock, le fil est acheminé vers des machines à tricoter circulaires qui produisent du tissu écru à un rythme de 20 à 35 kg par heure, selon la jauge et le diamètre. Notre atelier de tricotage fonctionne jour et nuit, car une commande groupée de 30 000 ensembles peut consommer de 40 à 60 tonnes d’écru, soit plusieurs semaines de temps machine, imputées aux commandes d’autres clients.
Teinture et finissage. Le écru est teint par lots, généralement de 300 à 1 000 kg par nuance et par lot. C’est là que le calendrier devient problématique :
| Etape | Durée typique | Pourquoi ça glisse |
|---|---|---|
| Test de laboratoire (validation de la couleur sur un petit échantillon) | 7 à 10 jours par cycle | Les commentaires des acheteurs arrivent de manière fragmentaire. |
| teinture en masse | 10 à 18 jours | File d'attente pour les machines à la teinturerie, retouches de teinte |
| Finition (compactage, pré-rétrécissement, adoucissement) | 3 à 6 jours | Cela dépend de la norme de retrait requise |
| Inspection et détente du tissu | 2 à 3 jours | Contrôle rouleau à rouleau par rapport à la norme approuvée |
Deux règles essentielles pour la production en série : approuvez vos échantillons de laboratoire sous 48 heures (il n’y a aucun avantage à faire attendre l’atelier de teinture) et n’approuvez jamais une couleur que vous avez seulement vue sur un écran de téléphone . Seul un échantillon teint sous une lumière D65 sur une carte physique est validé pour la production en série.
Remarque sur les prix du coton. Le coton est une matière première. Les acheteurs qui bloquent le prix du tissu pour toute une saison au lieu d'accepter des devis au cas par cas éliminent une source importante de variation des coûts et bénéficient d'un droit de priorité sur le coton écru.
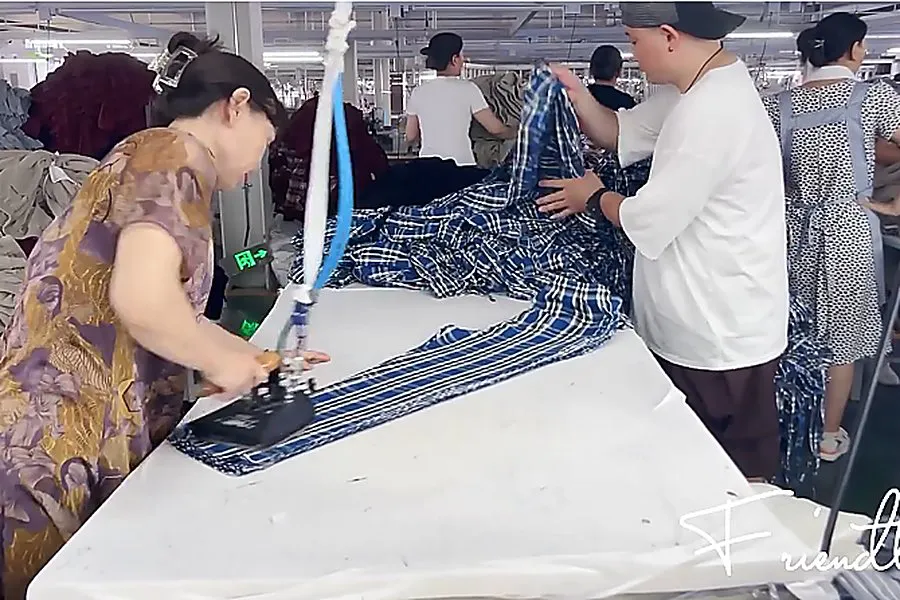
Étape 3 : Étalement et découpe – Là où la précision se gagne
La découpe paraît simple, mais elle ne l'est pas. Un écart de 3 % dans la largeur de coupe, multiplié par 30 000 pièces, se traduit par un programme de réduction de production et une livraison refusée.
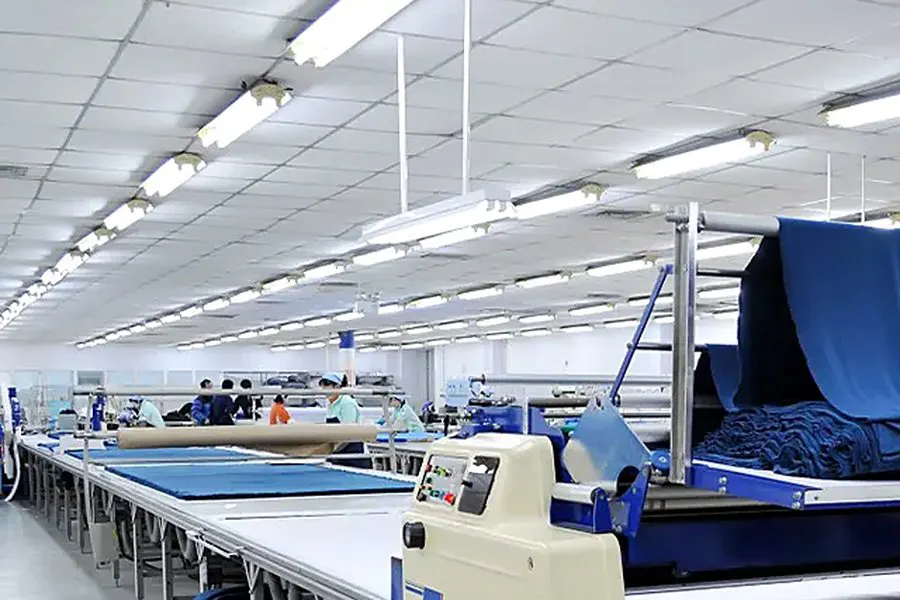
- Diffusion. Le tissu est déroulé sur une table en plusieurs couches — généralement 60 à 100 plis pour le jersey, moins pour les tissus épais. Il faut laisser le tissu se détendre (le coton a besoin de 12 à 24 heures avant d'être déroulé, sinon les plis rétrécissent après la coupe) et aligner le sens du poil, la direction et la bande de couleur de chaque couche.
- Fabrication de marqueurs. Le patron est imbriqué sur un repère pour atteindre un taux d'utilisation du tissu cible — 82 à 88 % étant réaliste pour les vêtements de nuit. Chaque point d'utilisation représente un gain.
- Coupe. La majeure partie de notre production est réalisée par des fraiseuses CNC automatiques, tandis qu'une fraiseuse manuelle est utilisée pour les petites séries et les pièces complexes. Objectif de précision : ±2 mm.
- Vente groupée et billetterie. Chaque lot de pièces coupées est étiqueté avec le style, la taille, le lot de couleur et le numéro du lot, et son parcours est suivi de la découpe à la couture. C'est ce qui permet de remonter à un rouleau de tissu précis plusieurs mois plus tard.
Questions à poser : « Quel est votre objectif d’utilisation du tissu pour ce modèle, et que se passe-t-il si l’utilisation est inférieure ? » Une usine qui n’a jamais mesuré cela ne maîtrise pas vos coûts.
Étape 4 : Couture — La ligne, la valeur marchande et le véritable facteur de coût
C’est l’étape que tout le monde imagine, et c’est celle qui détermine le coût.
Les vêtements de nuit sont confectionnés sur des chaînes de production : une chaîne étant un groupe d’opérateurs travaillant en séquence, chacun réalisant une opération : assemblage des épaules, pose des manches, couture latérale, ourlet, élastique, étiquette, finitions. Un simple short de pyjama peut nécessiter entre 12 et 18 opérations ; un peignoir doublé ou un ensemble avec passepoil peut en nécessiter 40, voire plus.
La productivité de cette ligne est mesurée en SMV (Standard Minute Value) — le nombre de minutes nécessaires à un opérateur qualifié pour confectionner un vêtement. Le SMV est la base de tous les devis de sous-traitance que vous recevrez, et c'est pourquoi deux usines proposant le même pyjama peuvent présenter des écarts de prix allant jusqu'à 40 %.
Voici un calcul que les acheteurs voient rarement :
Capacité journalière (pièces) = (opérateurs × minutes de travail × rendement de la ligne) ÷ SMV
Pour une ligne de 40 opérateurs fonctionnant 600 minutes avec une efficacité de 65 % sur un vêtement SMV de 12 minutes :
(40 × 600 × 0.65) ÷ 12 = 1 300 pièces par jour
Il suffit de modifier un seul chiffre pour que tout bascule. Une efficacité de 50 % (une ligne de production en difficulté) donne 1 000 pièces. Une efficacité de 80 % (une ligne de production performante sur un modèle éprouvé) donne 1 600 pièces. Même personnel, mêmes machines, mêmes horaires : une variation de 60 % de la production, due uniquement à l’équilibre de la ligne et à l’ancienneté du modèle.
| Efficacité | Ce que cela signifie habituellement |
|---|---|
| 50 % | Nouveau style, nouvelle gamme ou mauvais équilibre : les coûts sont élevés, tout comme les risques. |
| 65 % | Normal pour un style dans ses premières semaines de prise de volume |
| 70-75% | Une chaîne de production bien huilée et répétitive : c’est là que vivent les bonnes usines. |
| % 80 + | Style affirmé, gamme de produits de qualité, fidélisation élevée des opérateurs |
Voici la version honnête de la question « pourquoi la commande répétée a-t-elle coûté moins cher ? » : le SMV est identique, mais la ligne fonctionne maintenant à 78 % au lieu de 62 %, ce qui signifie que le coût de la main-d'œuvre par vêtement a diminué d'un cinquième.
Questions à poser : « Quel SMV avez-vous utilisé pour ce devis, et quel est votre taux d’efficacité habituel pour des modèles similaires ? » Si le devis est basé sur une efficacité de 85 % et que la réalité n’atteint que 60 %, le prix sera renégocié ou le calendrier sera retardé. Mieux vaut le savoir. Si vous souhaitez voir le même calcul appliqué à un prix unitaire complet, j’ai détaillé les raisons des différences de devis pour les pyjamas entre les usines.
Étape 5 : Contrôle qualité en ligne — Détecter les problèmes lorsqu’ils sont peu coûteux
La qualité ne se résume pas à un contrôle final. Elle repose sur une série de points de contrôle tout au long de la chaîne de production, car un défaut détecté à la machine à coudre se corrige en quelques secondes, tandis que le même défaut, découvert après l'emballage, entraîne la mise au rebut d'un vêtement fini, d'un carton et d'un créneau d'expédition. La liste complète des points de contrôle que nous suivons figure dans notre liste de contrôle qualité des pyjamas ; vous trouverez ci-dessous une description de ces points de contrôle.
Nos portiques en ligne :
- Vérification de la pièce coupée — nombre de plis compté, teinte assortie, mesures vérifiées ponctuellement par rapport au marqueur.
- Approbation initiale Les cinq premières pièces produites sur la chaîne sont mesurées et comparées aux spécifications. Il s'agit du contrôle le plus important de l'usine, car une erreur sur la première pièce se répercute sur toutes les suivantes.
- Patrouille en ligne — Un opérateur de contrôle qualité parcourt la chaîne avec la fiche technique, mesurant 3 à 5 pièces par opération et par quart de travail, et signale les dérives avant que le tout ne devienne un lot.
- Contrôle de fin de ligne à 100 % — Chaque pièce est vérifiée au niveau des dimensions, des coutures, des dommages causés par les aiguilles et des finitions.
- Détection d'aiguilles et de métaux Chaque vêtement passe dans un détecteur, et les aiguilles cassées sont consignées et associées à la machine et à l'opérateur. Il ne s'agit pas de bureaucratie ; c'est le contrôle qui empêche qu'une aiguille cassée ne se retrouve dans le pyjama d'un enfant.
- Audit final AQL — des échantillons de cartons sont prélevés selon la norme AQL convenue dans le bon de commande, et un audit non concluant renvoie le lot, au lieu de le transmettre.
L'étape cruciale pour la réussite d'un projet est souvent l'approbation initiale . Lorsqu'un acheteur valide les premières photos et mesures au lieu d'attendre la livraison, les problèmes de taille sont résolus dès le premier jour de la confection au lieu d'attendre la sixième semaine.
Étape 6 : Repassage, découpe et pliage
La finition est une étape peu glamour qui détermine si un vêtement est prêt à être vendu ou non.
- Garniture — chaque fil qui dépasse, coupé à la main. Les vêtements de nuit comportent de nombreux bouts de fil : ceintures, cordons de serrage, ourlets.
- Nettoyage à sec — repassé à la vapeur pour obtenir la finition spécifiée. Attention : une chaleur et une pression excessives sur les mélanges de polyester peuvent glacer le tissu ou fixer la brillance dans une couture. Utiliser de la vapeur, et non un fer à repasser.
- Mesure et étiquetage — Vérification finale des mesures par rapport aux spécifications, puis application et vérification des étiquettes de marque, d'entretien et de taille. Une étiquette d'entretien intervertie sur un vêtement en mélange 60/40 de polyester constitue un problème de retour, et non un problème administratif.
- Pliage — plié aux dimensions spécifiées par l'acheteur, car le pli détermine la taille du sac en polyéthylène, et la taille du sac en polyéthylène détermine le nombre de cartons.
Étape 7 : Emballage — Le choix du contenant
L'emballage est une étape de planification, et non d'expédition. Deux décisions prises à cette étape ont une incidence sur votre facture de transport :
- Dimensions du pliage et du sac. Un ensemble plié de 30 × 25 × 5 cm et un autre plié de 28 × 22 × 6 cm sont identiques sur un cintre, mais leur volume dans un conteneur est différent. Des plis plus serrés permettent de mettre plus d'unités par carton, donc moins de cartons par commande, ce qui réduit le coût du transport maritime par unité pour des marchandises expédiées au cube comme les vêtements de nuit.
- Rapport de taille par carton. Un carton mixte (par exemple S/M/L = 2/2/2) permet à votre entrepôt de préparer les commandes sans déballage. Ce format est convenu lors de l'établissement du devis car il modifie le nombre de cartons.
Les cartons standard sont en carton ondulé 5 plis, et chaque carton principal porte des marques d'expédition sur trois faces : numéro de commande, modèle, couleur, rapport de dimensions, numéro de carton, volume (CBM) et poids brut. La numérotation des cartons est séquentielle, ce qui permet de vérifier rapidement la conformité d'une livraison partielle avec le bon de livraison.
Étape 8 : Inspection finale et chargement
Avant l'arrivée du conteneur :
- Le audit final AQL Le contrôle est effectué sur des cartons finis et emballés — échantillonnés selon le niveau de qualité acceptable convenu, mesurés et vérifiés quant à la qualité de fabrication, la précision de l'emballage et l'étiquetage.
- Poids et dimensions des cartons sont enregistrées et comparées à la liste de colisage.
- Chargement des photos Les photos suivantes sont prises : numéro du conteneur, numéro du scellé, état du sol, et les première, deuxième et dernière couches de cartons. Cinq photos par conteneur suffisent pour répondre à presque toutes les questions qui pourraient se poser ultérieurement.
- Plan de chargement Cette procédure permet d'équilibrer le conteneur et de faire en sorte que la répartition de la charge au sol corresponde aux attentes des douanes et de votre entrepôt.
Le camion part ensuite, et votre programme passe du calendrier de production au calendrier d'expédition — c'est à ce moment précis que le délai de livraison est soit préservé, soit perdu. (J'ai traité séparément du calendrier d'approvisionnement et du fonctionnement concret de l'expédition , car la phase de production et la phase de transport sont deux domaines distincts.)
Pourquoi la visite est importante
Imaginez les huit étapes et vous verrez où réside réellement le risque de votre programme : lacunes dans le dossier technique, essais en laboratoire, utilisation des marqueurs, efficacité de la chaîne de production, validation initiale. Rien de mystérieux là-dedans. Tout est gérable avant la commande, mais coûteux après.
Les acheteurs dont les programmes arrivent à temps n'ont pas de chance. Ils envoient un dossier technique complet. Ils approuvent les analyses de laboratoire en deux jours. Ils valident les premiers échantillons. Ils demandent le SMV. Aucune de ces actions ne leur coûte quoi que ce soit, si ce n'est de l'attention.
Une précision importante, car il arrive que l'on confonde les deux visites : si votre visite a pour but un audit de conformité sociale et non une visite commerciale, le parcours reste le même, mais la liste des points à vérifier est totalement différente — systèmes de sécurité incendie, entretiens avec les employés, registres de salaires. J'ai rédigé un article séparé détaillant ce que vérifient réellement les audits BSCI, WRAP et SEDEX , car une journée d'audit et une visite d'approvisionnement peuvent sembler similaires vues de l'extérieur, mais totalement différentes une fois à l'intérieur.
Questions fréquemment posées
Que dois-je apporter pour une visite d'usine ?
Votre dossier technique, votre échantillon approuvé et les deux ou trois mesures non négociables pour votre ajustement. Suivez ensuite le parcours dans l'ordre et posez les questions à chaque étape : taux d'utilisation à la coupe, SMV et efficacité de la ligne à la couture, historique des modifications au développement. Une visite sans vos propres documents est une visite que vous ne pouvez pas vérifier. (Pour le calendrier sous-jacent — cycles d'échantillonnage, délai d'approvisionnement du tissu, production en série — voir notre guide des processus de fabrication.)
Qu'est-ce que le SMV et pourquoi a-t-il une incidence sur mon prix ?
La SMV (Standard Minute Value) correspond au temps standard nécessaire à un opérateur qualifié pour confectionner un vêtement. Le prix de la sous-traitance textile est calculé en multipliant la SMV par un taux horaire. Une SMV plus élevée signifie plus de main-d'œuvre par pièce, donc un coût plus élevé ; c'est la véritable raison pour laquelle deux usines proposent des prix différents pour un même modèle.
Quel est un rendement de ligne réaliste ?
50 % indique une ligne en difficulté ou très récente ; 65 % est normal pour un style en phase de lancement ; 70 à 75 % signale une ligne bien gérée pour un style récurrent ; plus de 80 % indique une excellente ligne pour un style mature. Méfiez-vous des estimations basées sur des hypothèses d'efficacité qu'aucune ligne ne peut garantir.
Quel est le taux d'utilisation du tissu et à quoi dois-je m'attendre ?
Il s'agit du pourcentage de tissu du lot qui sera découpé plutôt que jeté. Pour les vêtements de nuit, un taux réaliste se situe entre 82 et 88 %. Chaque point d'utilisation représente du tissu payé mais non expédié.
Combien d'opérations faut-il pour fabriquer un ensemble de pyjama ?
Un ensemble court et simple nécessite entre 12 et 18 opérations. Un ensemble avec passepoil, doublure ou devant de chemise ajusté peut nécessiter 40 opérations ou plus, et chaque opération augmente la valeur ajoutée, le coût et les risques de défaillance.
Effectuez-vous des contrôles pendant la production ou seulement à la fin ?
Les deux. Les contrôles en cours de production sont effectués à chaque opération et à chaque quart de travail, le contrôle de fin de ligne est systématique et l'audit final AQL vérifie la conformité des cartons emballés aux normes du bon de commande. Une inspection finale seule est trop tardive pour permettre des économies.
Comment prévenir les accidents d'aiguilles dans les vêtements de nuit pour enfants ?
Chaque vêtement est soumis à un contrôle de détection d'aiguilles et de métaux. Les aiguilles cassées sont consignées et imputées à la machine et à l'opérateur. Ce registre fait partie de notre documentation d'audit.
Puis-je visiter l'usine pendant la production ?
Oui, et je vous le recommande vivement, à deux moments si possible : lors de la phase d’échantillonnage pour voir et toucher le tissu, et lors de la production en série pour assister à l’approbation de votre premier prototype. Apportez vos mesures essentielles et votre dossier technique.
Pourquoi le même modèle coûte-t-il moins cher lors d'une nouvelle commande ?
Deux raisons : disposer de tissu écru en stock permet de gagner 4 à 6 semaines sur l’approvisionnement, et la chaîne de production fonctionne plus efficacement une fois que les opérateurs maîtrisent le style. Une nouvelle commande passée avec le même tissu et la même construction est réellement moins coûteuse à fabriquer – et notre prix en tient compte.
Quelle est la principale cause de retard selon vous ?
Dossiers techniques incomplets et lenteur des validations en laboratoire : ces deux aspects relèvent de la responsabilité de l’acheteur. L’usine gère ses propres opérations ; le calendrier est souvent perturbé lors du transfert de responsabilité entre les deux parties.
Parcourez la piste avec nous
Envoyez-nous un modèle, la quantité souhaitée et votre période de lancement, et nous vous ferons parvenir un devis basé sur un tissu de marque, une valeur marchande réelle et un calendrier de production garanti. Si vous êtes dans la région, venez visiter nos huit sites de production : c’est le moyen le plus rapide de comprendre ce que vous achetez.
Par Helen, cofondatrice de Friendtex — helen@friendtex.com.cn